Cómo mejorar la eficiencia energética en una planta de molienda de carbonato de calcio: guía práctica y soluciones avanzadas
1. Introducción: El desafío energético en la molienda de carbonato de calcio
La industria del carbonato de calcio (CaCO₃) enfrenta uno de los mayores desafíos operativos de la minería moderna: el consumo energético. Los procesos de trituración y molienda representan entre el 50% y el 70% del costo energético total de una planta procesadora de minerales. En un contexto global donde los precios de la electricidad han experimentado incrementos sostenidos y las regulaciones ambientales son cada vez más estrictas, la eficiencia energética se ha convertido no solo en una ventaja competitiva, sino en una necesidad para la supervivencia del negocio.
El carbonato de calcio, ya sea de origen natural (caliza, mármol, creta) o precipitado, requiere procesos de reducción de tamaño que van desde la trituración primaria (partículas de 50 mm) hasta la micronización (partículas de 5 μm). Cada etapa consume energía en forma de electricidad para motores, ventiladores, clasificadores y sistemas de transporte neumático. La ineficiencia en cualquiera de estos componentes se traduce directamente en mayores costos de producción y una menor competitividad en el mercado.
Este artículo presenta una guía práctica, basada en la experiencia operativa de cientos de plantas en todo el mundo, para identificar las oportunidades de ahorro energético y aplicar soluciones tecnológicas avanzadas. Abordaremos desde el diagnóstico inicial hasta las modificaciones de proceso más innovadoras, incluyendo casos reales de plantas que han logrado reducciones de consumo superiores al 30% con la implementación de equipos de última generación.
2. Diagnóstico energético: Primer paso hacia la eficiencia
Antes de implementar cualquier solución, es fundamental realizar una auditoría energética completa. Un diagnóstico riguroso debe incluir:
a) Medición de consumo por equipo: Instalar medidores de energía en los principales motores (molino principal, clasificador, ventilador, transportadores) permite identificar cuellos de botella. En plantas típicas, el motor principal del molino consume entre el 40% y el 55% del total, mientras que el ventilador representa el 25% y el clasificador el 10%.
b) Análisis de granulometría: La sobremolienda es una de las causas más comunes de desperdicio energético. Si el producto final tiene un porcentaje excesivo de partículas finas por debajo de la especificación requerida, se está consumiendo energía innecesariamente. Un análisis por tamizado y un estudio de distribución de tamaños de partícula (PSD) en cada punto del circuito ayudan a detectar este problema.
c) Evaluación del sistema de aire: El flujo de aire en el sistema de molienda es responsable tanto del transporte del material como de la clasificación interna. Un flujo excesivo arrastra partículas gruesas al clasificador, recargándolo y aumentando el consumo; un flujo insuficiente provoca atascamientos y reduce la capacidad efectiva.
d) Análisis de la humedad del material: El carbonato de calcio con humedad superior al 5% incrementa la energía necesaria para la molienda en más de un 20%, ya que las partículas tienden a adherirse a los cuerpos moledores y a las superficies internas del equipo.
3. Optimización del proceso de molienda: Buenas prácticas operativas
Una vez realizado el diagnóstico, las siguientes medidas operativas pueden implementarse en cualquier planta:
3.1. Ajuste óptimo del clasificador
El clasificador dinámico de turbina es el corazón del control de finura. Su velocidad de rotación debe ajustarse en función del tamaño de partícula objetivo. Trabajar con velocidades superiores a las necesarias incrementa el consumo del motor del clasificador y, en muchos casos, provoca el fenómeno de «recirculación de polvo fino», donde partículas ya calificadas son devueltas al área de molienda. La instalación de variadores de frecuencia (VFD) en el clasificador permite un control preciso y un ahorro de hasta un 15% en este componente.
3.2. Gestión del lecho de material
En molinos de rodillos, el espesor del lecho de material sobre el plato de molienda debe ser monitoreado constantemente. Un lecho demasiado delgado aumenta el contacto metal-metal, acelerando el desgaste y elevando la temperatura; un lecho excesivamente grueso reduce la eficiencia de trituración. La presión hidráulica aplicada a los rodillos debe ser modulada automáticamente según el espesor detectado. Los sistemas de control modernos utilizan sensores de presión y vibración para optimizar este parámetro en tiempo real.
3.3. Control del flujo de gas
En los sistemas con separador de alta eficiencia, la velocidad del gas en el interior del molino determina la cantidad de material que es arrastrado hacia el clasificador. Una velocidad demasiado baja deja partículas gruesas en el plato, obligando a que los rodillos las trituren repetidamente; una velocidad alta arrastra material grueso que luego necesita ser clasificado y recirculado, duplicando el trabajo. La recomendación práctica es ajustar la presión del ventilador y las compuertas de derivación para mantener una velocidad de gas entre 2.5 y 4 m/s en la zona de molienda.
3.4. Mantenimiento predictivo del sistema de sellado
Las fugas de aire en la carcasa del molino reducen la presión negativa necesaria para el transporte del material, aumentan el consumo del ventilador y provocan pérdidas de polvo. Un programa sistemático de sellado de juntas y mantenimiento de las compuertas rotativas es simple, pero a menudo subestimado, y puede representar un ahorro energético del 5% al 8%.
4. Soluciones avanzadas: Nuevos sistemas de molienda y equipos de alta eficiencia
Cuando las mejoras operativas no son suficientes para alcanzar los objetivos de eficiencia, es necesario considerar la renovación tecnológica. Las soluciones avanzadas disponibles en el mercado han demostrado su capacidad de reducir drásticamente el consumo específico (kWh/t) manteniendo o incrementando la calidad del producto final.
4.1. Molino ultrafino de alta presión
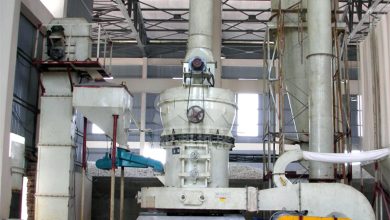
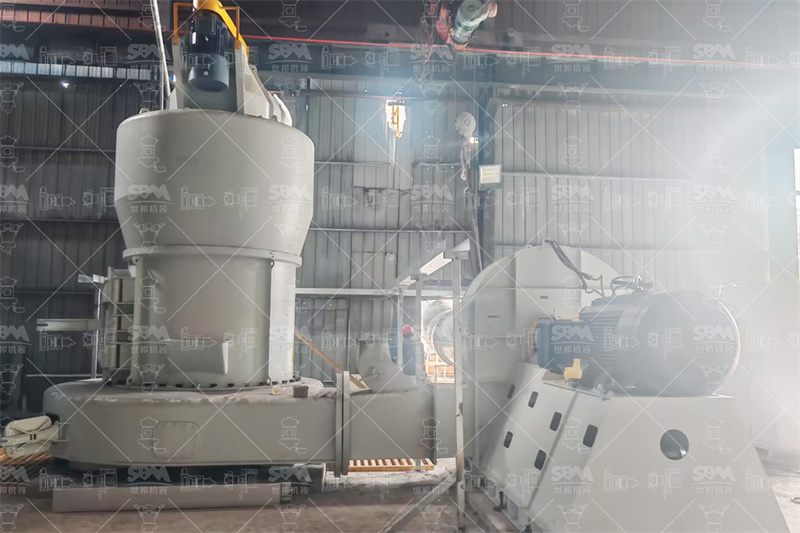
La tecnología de molienda por compresión en lecho de material ha evolucionado significativamente. Los molinos ultrafinos que utilizan rodillos de alta presión en combinación con un clasificador dinámico de última generación logran finuras entre 5 μm y 45 μm (325 a 2500 mallas) con un consumo energético que es la mitad de los sistemas tradicionales de chorro de aire o de bolas.
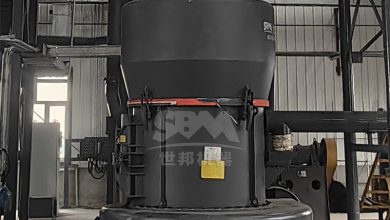
Un ejemplo destacado es el Molino Ultrafino Serie SCM (45-5μm). Este equipo presenta una capacidad de producción 2 veces superior a la de un molino de chorro, pero con un consumo energético un 30% menor, además de su clasificador de turbina vertical que garantiza un corte preciso del tamaño de partícula y elimina por completo la presencia de polvos gruesos en el producto final. Gracias al uso de materiales especiales en rodillos y anillos, el desgaste se ha reducido drásticamente, y el diseño del tornillo sin rodamientos en la cámara de molienda asegura una operación estable incluso bajo condiciones exigentes.
En el siguiente punto, analizamos en detalle esta y otras tecnologías que hemos implementado con éxito en plantas de carbonato de calcio en Europa y América Latina.
4.2. Molino vertical de rodillos (VRM)
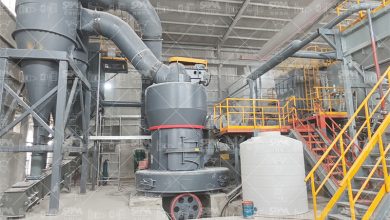
El Molino Vertical de Rodillos Serie LM se destaca por su diseño integrado que combina trituración, molienda y clasificación en una sola unidad. Los ahorros provienen de dos vías: el principio de molienda por compresión es intrínsecamente más eficiente que la abrasión en molinos de bolas, y el sistema de selección de producto con clasificador dinámico evita la sobremolienda. Es crucial destacar que el consumo energético del molino vertical es entre un 30% y un 40% menor en comparación con los tradicionales molinos de bolas. Este valor ha sido respaldado por múltiples estudios de casos en plantas que trataban caliza con un índice de Bond de 12-15 kWh/t.
Para la serie LM, se recomienda la operación bajo presión negativa totalmente sellada, con emisiones de polvo inferiores a 20 mg/m³ y un nivel de ruido de solo 80 dB (A), cumpliendo con las normativas ambientales más estrictas.
5. Beneficios de la automatización y el control inteligente
La digitalización de procesos es la revolución de esta década. Los sistemas de control avanzado avanzado (APC, por sus siglas en inglés) utilizan el algoritmo de control predictivo que actúa sobre las variables del proceso: presión del molino, velocidad del clasificador, flujo de alimentación y temperatura del gas. Los resultados de plantas con estos sistemas muestran una reducción del 3% al 5% en el consumo eléctrico y un aumento de la productividad de la misma magnitud.
Es importante destacar el sistema de control inteligente con retroalimentación automática de la granulometría del producto final que integran nuestros equipos. Este sistema mide en línea el PSD a la salida del clasificador y ajusta automáticamente la presión y la velocidad para mantener la consigna. En períodos de fluctuación de la dureza del mineral, el sistema responde en milisegundos, algo que un operador experto tardaría más de 10 minutos en estabilizar.
El control remoto a través de internet permite a los supervisores monitorear el consumo específico y los parámetros operativos desde cualquier lugar. La generación de reportes automáticos posibilita la toma de decisiones basada en datos históricos, optimizando la producción diaria, semanal y mensual. La prevención de paradas por sobrecarga también es parte del control experto, evitando las pérdidas por tiempos muertos que son la otra gran fuente de pérdida energética.
6. Caso práctico: Implementación de Serie SCM en una planta de micronizado
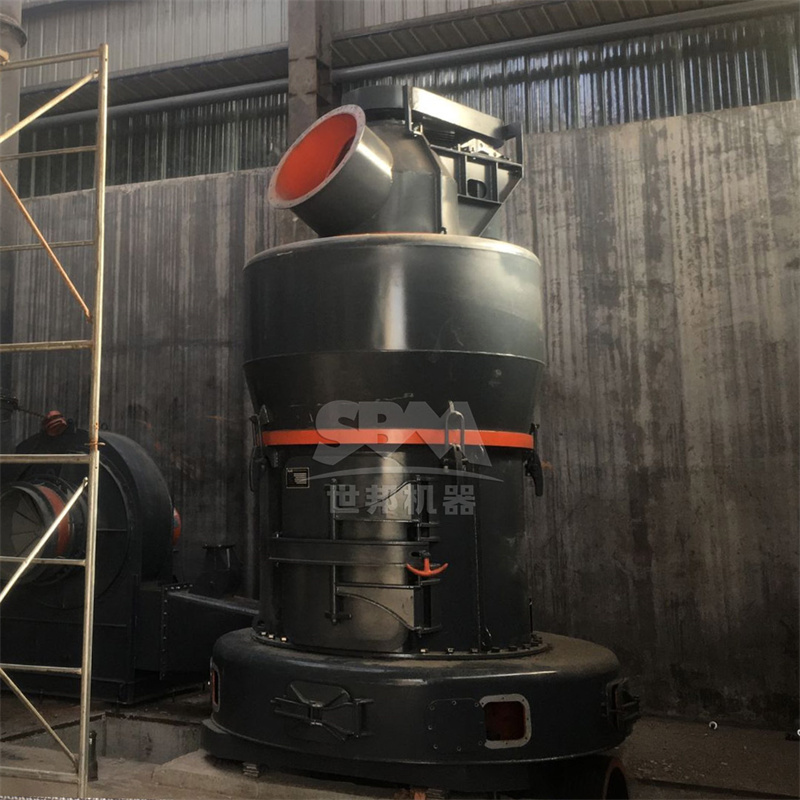
Una planta en España, dedicada a micronizar carbonato de calcio para la industria del papel (finura D97 = 12 μm), operaba con un molino de bolas seguido de un clasificador de aire externo. El consumo específico era de 68 kWh/t y la capacidad de producción de 4,2 t/h. Después de nuestro diagnóstico, se recomienda reemplazar el circuito de bolas + clasificador por un Molino Ultrafino SCM1000. Los cambios en el sistema de colector de polvo por pulsos y la integración del nuevo clasificador de turbina elevan la capacidad a 8,5 t/h con una finura D97 = 12 μm, y el consumo específico desciende a 41 kWh/t. En total, la reducción anual de energía eléctrica es del 39% respecto al consumo inicial, representa un ahorro de más de 1,200 MWh al año.
Este caso demuestra que la inversión en nueva tecnología no solo mejora la sostenibilidad de la operación, sino que además ofrece un retorno de inversión (ROI) inferior a los 24 meses, considerando el ahorro energético y el incremento en la capacidad de venta.
7. Conclusión y plan de acción para la mejora continua
La eficiencia energética en la molienda del carbonato de calcio no es una acción aislada, sino una estrategia permanente. Los pasos recomendados para los directivos y jefes de planta son:
Paso 1: Realizar una auditoría energética externa al menos cada dos años y una auditoría interna anual.
Paso 2: Definir indicadores clave de rendimiento (KPI), como el consumo específico (kWh/t) y la eficiencia de clasificación, y realizar seguimiento mensual.
Paso 3: Evaluar la implementación de un proyecto de modernización de molino principal o clasificador, basado en un estudio de viabilidad técnica y económica.
Paso 4: Formar continuamente a los operadores en las técnicas de operación óptima, empoderándolos para la toma de decisiones que afectan la energía.
La industria avanza hacia un futuro donde el consumo de energía se separará del volumen de producción. Aquellas empresas que adopten estas soluciones avanzadas no solo reducirán sus costos, sino que también cumplirán con los estándares de sostenibilidad que el mercado y las autoridades exigen.
Para finalizar, recordamos que los equipos disponibles son solo una parte de la ecuación: el Molino Trapezoidal de Estilo Europeo Serie MTW, con su transmisión integral por engranajes cónicos de eficiencia del 98% y la optimización del conducto de aire en arco, ofrece excelentes rendimientos para finuras medias (malla 30-325). Para aplicaciones que requieren producción en un amplio rango, recomendamos nuestro Molino Vertical de Rodillos Serie LM, disponible en más de 27 modelos con capacidad de hasta 250 t/h.
La combinación, según las necesidades de cada planta, es la fórmula ganadora para alcanzar la excelencia operativa. Le invitamos a contactar a nuestro equipo de ingeniería para una revisión detallada de su proceso y una propuesta económica acorde a sus condiciones.