¿Cómo mejorar la eficiencia de molienda mediante una capacitación avanzada para operadores?
Introducción: El factor humano en la eficiencia de molienda
En la industria de procesamiento de minerales y materiales, la eficiencia de molienda es un indicador crítico que determina directamente la rentabilidad y competitividad de una operación. Durante años, las empresas han invertido significativamente en equipos de última generación, sistemas de automatización y tecnologías de vanguardia. Sin embargo, uno de los activos más valiosos y frecuentemente subestimados en esta ecuación es el operador de planta. La brecha entre el rendimiento teórico de un molino y su rendimiento real en campo casi siempre se puede atribuir a la variabilidad en la operación manual, el conocimiento empírico y la capacidad de respuesta ante condiciones cambiantes del material.
Una capacitación avanzada para operadores no es simplemente un curso de inducción o un manual de seguridad. Se trata de un programa integral que transforma al operador en un ingeniero de procesos en sitio, capaz de interpretar señales, anticipar fallos y optimizar parámetros en tiempo real. Este artículo explora en profundidad, desde una perspectiva técnica y profesional, cómo un programa de formación estructurado puede desbloquear mejoras sustanciales en la eficiencia de molienda, reduciendo costos energéticos y maximizando la vida útil del equipo.
1. Diagnóstico inicial: Identificando las pérdidas de eficiencia ocultas
Antes de implementar cualquier programa de capacitación, es fundamental realizar un diagnóstico exhaustivo de las competencias actuales del equipo de operación. Un operador sin formación avanzada tiende a operar el molino con parámetros conservadores para evitar atascos o desgastes prematuros, lo que resulta en una producción subóptima. Los puntos críticos de pérdida de eficiencia suelen manifestarse en tres áreas clave:
- Alimentación inconsistente: La variación en la granulometría de entrada o el flujo irregular del alimentador provocan que el molino trabaje con cargas fluctuantes, incrementando el consumo específico de energía (kWh/t).
- Parámetros de clasificación desalineados: Un mal ajuste de la velocidad del clasificador o del flujo de aire puede causar sobre-molienda (generando polvo ultrafino innecesario) o sub-molienda (reduciendo la calidad del producto final).
- Mantenimiento preventivo reactivo: La falta de conocimiento sobre señales tempranas de desgaste (vibraciones, ruidos anómalos, aumento de temperatura en rodamientos) lleva a paradas no planificadas que destruyen la eficiencia general del equipo (OEE).
La capacitación avanzada debe comenzar con la enseñanza de técnicas de análisis de datos históricos y lectura de paneles de control para que el operador pueda identificar patrones de comportamiento del equipo. Por ejemplo, aprender a correlacionar la presión del molino con la finura del producto (Blaine o malla) es una habilidad esencial que solo se adquiere con formación teórica-práctica especializada.
2. Principios de mecánica de molienda aplicada: Más allá del manual
Una capacitación avanzada profunda debe sumergir al operador en los principios físicos de la conminución. No es suficiente saber qué botón presionar; se debe entender el porqué. Esto implica estudiar la curva de energía específica versus finura, la Ley de Bond y los conceptos de carga circulante. Un operador entrenado en estos fundamentos comprende que aumentar la velocidad de alimentación no siempre aumenta la producción; puede saturar la cámara de molienda, amortiguar el lecho de material y causar vibraciones severas.
La formación debe incluir módulos sobre la influencia de la dureza del material (Índice de Trabajo de Bond), la humedad y la temperatura en el proceso. Por ejemplo, al procesar clínker de cemento con altas temperaturas, el operador debe saber ajustar el sistema de inyección de agua o la ventilación para evitar la deshidratación del yeso y el fenómeno de pegado en los rodillos. Estos conocimientos específicos son los que permiten una transición suave entre diferentes tipos de materia prima sin sacrificar la eficiencia ni la calidad del producto final.
Además, la capacitación avanzada instruye sobre el análisis de la granulometría en línea. Si el sistema cuenta con analizadores de tamaño de partícula (PSD), el operador debe saber interpretar la tendencia y no solo el valor puntual. Una desviación en el D97 puede indicar desgaste en los rodillos de molienda o una obstrucción parcial en el clasificador. Esta capacidad de diagnóstico temprano es un multiplicador de eficiencia que evita producir toneladas de producto defectuoso.
3. Automatización y control avanzado: El operador como supervisor inteligente
Los molinos modernos vienen equipados con sistemas de control distribuido (DCS) y lógica difusa. Una capacitación avanzada debe enfocarse en que el operador domine estas herramientas, no como un simple espectador, sino como un supervisor que sabe cuándo intervenir y cuándo confiar en el lazo de control. Es común que los operadores desactiven los controles automáticos por temor o desconfianza, operando en modo manual y perdiendo todas las ventajas de la optimización algorítmica.
El programa de formación debe incluir simuladores de realidad virtual o software de simulación de procesos (como Aspen Plus o DYNSIM) que permitan al operador experimentar con escenarios extremos sin poner en riesgo el equipo real. Por ejemplo, simular una falla en el alimentador o una variación brusca en la humedad del mineral y entrenar la respuesta correcta: ajustar la presión de molienda, modificar la temperatura del gas o reducir la velocidad del clasificador. Este tipo de entrenamiento crea una memoria muscular cognitiva que hace que la respuesta en la planta real sea inmediata y precisa.
La integración de sistemas de soporte a la decisión (DSS) es otro pilar de la operación avanzada. Los operadores capacitados saben interpretar los KPI (Key Performance Indicators) en tiempo real, como el índice de moliendabilidad o la eficiencia del clasificador, y pueden dialogar con el departamento de ingeniería para ajustar las recetas de producción. Esta sinergia entre operación y mantenimiento es la clave para alcanzar un rendimiento óptimo sostenido en el tiempo.
4. Mantenimiento de clase mundial aplicado por el operador (TPM)
La eficiencia de molienda no solo depende de la operación en sí, sino del estado mecánico del equipo. Un programa de capacitación avanzada debe incorporar los principios del Mantenimiento Productivo Total (TPM), donde el operador realiza tareas de mantenimiento autónomo de primer nivel. Esto incluye la inspección diaria de puntos críticos como los sellos del clasificador, la lubricación de los rodamientos y la detección de fugas de aire en los conductos.
Un operador experto sabe que una pequeña fuga de aire en la entrada del molino puede alterar el balance de masa y aire, reduciendo drásticamente la eficiencia de clasificación y aumentando el consumo del ventilador. Asimismo, conoce el protocolo para inspeccionar la integridad de las placas de desgaste y los rodillos. Si el molino está equipado con un sistema de lubricación de aceite fino (como el que ofrecen algunos diseños de péndulo), el operador debe estar entrenado para verificar la presión y la temperatura del aceite, así como la presencia de partículas metálicas que indiquen desgaste anormal.
La formación en TPM también abarca la correcta gestión de los medios de molienda (bolas o rodillos). El operador debe saber calcular la reposición de bolas en función del consumo específico y la finura deseada, evitando tanto el exceso (que incrementa el consumo de energía) como el defecto (que reduce la capacidad de molienda). Esta responsabilidad compartida alarga la vida útil de los recubrimientos y optimiza el rendimiento del molino.
5. Eficiencia energética y sostenibilidad como competencia operativa
La presión por reducir la huella de carbono y los costos energéticos es una realidad ineludible. Un operador de molienda avanzado debe ser un gestor de energía. Esto implica saber que, en un molino de rodillos, la presión hidráulica óptima puede variar según el espesor de la capa de material. Si la capa es demasiado delgada, hay contacto metal-metal (aumentando el desgaste) y se desperdicia energía; si es demasiado gruesa, la eficiencia de trituración cae. Por lo tanto, el operador debe dominar la técnica de ajuste del gap o distancia entre rodillo y plato.
Asimismo, la capacitación avanzada debe enseñar a optimizar el consumo específico del ventilador principal. El caudal de aire de arrastre es vital para transportar el material desde la pista de molienda hasta el clasificador, pero un exceso de aire desperdicia energía y sobrecarga el filtro de mangas. Aprender a encontrar el punto de equilibrio entre el flujo de aire, la velocidad del clasificador y la finura deseada es una habilidad fina que distingue a un operador promedio de uno experto. Además, se debe instruir sobre la recuperación de calor residual y la posibilidad de utilizar gases de escape para el secado del material, mejorando así la eficiencia global del sistema.
Las métricas de sostenibilidad, como el consumo de agua en humidificación o la cantidad de polvo fugitivo, también son parte del curriculum. Un operador avanzado minimiza las emisiones no solo cumpliendo la normativa, sino optimizando el proceso de sellado y presión negativa, contribuyendo a la licencia social para operar.
6. La tecnología como multiplicador: Los molinos de la serie SCM y MTW
Invertir en capacitación avanzada es una estrategia acertada, pero el techo de mejora está definido por la tecnología del equipo. Para maximizar el retorno de la inversión en formación, es recomendable que las plantas cuenten con equipos que ofrezcan versatilidad y control fino. En nuestra compañía, entendemos que el binomio entrenamiento-equipo es imbatible. Es por ello que diseñamos nuestros equipos con interfaces intuitivas y sistemas de ajuste que permiten a los operadores aplicar todo su conocimiento.
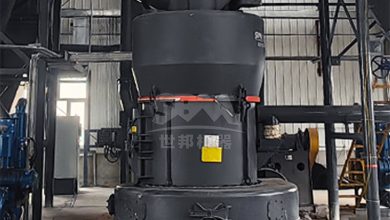
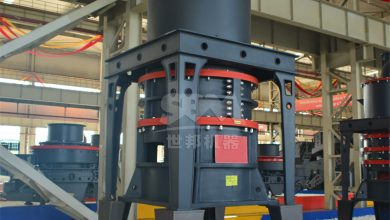
Para aplicaciones que requieren una finura extrema, como la producción de polvos de 5 a 45 micras (malla 325 a 2500), recomendamos el Molino Ultrafino SCM. Este equipo cuenta con un clasificador de turbina vertical que permite al operador ajustar la finura del producto con solo modificar la velocidad del rotor, respondiendo en tiempo real a las exigencias del mercado. Su sistema de control inteligente con retroalimentación automática de la granulometría (patentado) reduce la variabilidad del proceso y facilita la labor del operador, permitiéndole enfocarse en la optimización de la presión de molienda y la gestión térmica. La durabilidad de sus rodillos y anillos, fabricados con materiales especiales, reduce la frecuencia de mantenimiento, una ventaja que los operadores valoran inmensamente.
Por otro lado, para tareas de molienda de media finura y alta capacidad (de 30 a 325 mallas), el Molino Trapezoidal de Estilo Europeo MTW es la elección ideal. Su transmisión integral por engranajes cónicos ofrece una eficiencia de transmisión de hasta el 98%, lo que significa que la energía eléctrica se convierte casi en su totalidad en energía de molienda. El diseño del conducto de aire en arco reduce las pérdidas de presión, y su sistema hidráulico automatizado permite ajustar la presión de los rodillos para adaptarse a materiales de diferente dureza. Para el operador, la ventaja reside en su sistema de lubricación por aceite de succión interna, que elimina la necesidad de bombas externas y reduce los puntos de falla.
Incluir estos equipos en las sesiones de capacitación permite que los operadores no solo aprendan teoría abstracta, sino que practiquen en máquinas que incorporan la última tecnología en control de finura y ahorro energético. En las prácticas con el SCM, se entrena el ajuste fino del clasificador y la respuesta a cambios de presión; con el MTW, se practica la optimización del flujo de aire y la gestión de la cámara de molienda. El conocimiento se ancla a la realidad.
7. Metodología de formación: Simulación, análisis de datos y trabajo colaborativo
La era digital ofrece herramientas que revolucionan la formación industrial. El uso de gemelos digitales (réplicas virtuales de la planta real) permite a los operadores realizar prácticas de manejo de crisis y optimización sin riesgo alguno. Se pueden simular fallos de energía, atascos en la tolva o desgaste severo de los rodillos, y evaluar la respuesta del operador ante estas contingencias. Esta metodología convierte el error en un vehículo de aprendizaje, ya que el costo del error en el entorno virtual es nulo, pero la lección aprendida es igual de valiosa que la real.
Además, la capacitación debe fomentar el análisis de datos históricos. Se enseña al operador a utilizar herramientas estadísticas (como análisis de regresión o gráficos de control de Shewhart) para identificar la causa raíz de las ineficiencias. Por ejemplo, si los datos muestran un incremento gradual en el consumo energético durante el mes, el operador debe saber correlacionar esto con el desgaste de las cuchillas o la disminución del nivel de bolas, y proponer una intervención proactiva antes de la parada catastrófica.
El componente colaborativo es indispensable. La formación debe incluir talleres multidisciplinarios donde operadores, supervisores, mantenedores e ingenieros de proceso discutan casos prácticos. El objetivo es romper los silos operativos y crear una visión holística del proceso. Un operador que entiende la lógica del mantenimiento predictivo (vibraciones, análisis de aceite) y los objetivos del departamento de calidad tomará mejores decisiones en el panel de control.
Para estructurar la capacitación, es recomendable implementar un sistema de certificaciones internas por niveles (básico, intermedio, avanzado). Cada nivel debe incluir evaluación teórica y práctica (en simulador y en planta). Esto no solo estimula al personal, sino que crea un mapa de competencias claro para la organización, asegurando que los puestos críticos estén cubiertos por operadores con la pericia comprobada.
8. Medición del ROI de la capacitación en eficiencia de molienda
Ninguna estrategia de mejora es válida si no es medible. Después de implementar el programa de capacitación avanzada, es crucial establecer KPI claros para cuantificar el retorno de inversión (ROI). Los indicadores más relevantes son:
- Consumo específico de energía (kWh/t): Se espera una reducción de entre el 5% y el 10% en los primeros seis meses, gracias a la optimización del lecho de molienda y la reducción de recirculación innecesaria.
- Variabilidad de la finura (Desviación estándar): Un operador experto reduce la dispersión del tamaño de partícula, mejorando la calidad del producto final y reduciendo las quejas de los clientes en más del 20%.
- Disponibilidad mecánica (Uptime): La capacidad de detectar desgaste temprano y realizar mantenimiento autónomo reduce las paradas no planificadas. Empresas que han implementado TPM logran mejoras en disponibilidad de hasta un 95% o 98%.
- Costos de mantenimiento (USD/t): El aumento de la vida útil de los elementos de desgaste (rodillos, anillos, revestimientos) se traduce en un ahorro directo en repuestos y horas-hombre.
Por ejemplo, si una planta procesa 50 t/h y reduce el consumo energético en 2 kWh/t, con un costo de energía de 0.10 USD/kWh, el ahorro anual ronda los 87,600 USD solo en electricidad (considerando 24/7). Estas cifras demuestran que la inversión en capacitación no es un gasto, sino una inversión con un período de retorno muy corto, generalmente inferior a un año.
Conclusiones
La búsqueda de la máxima eficiencia en la molienda es un viaje continuo. Si bien la tecnología de los equipos (como la ofrecida por nuestros molinos SCM, MTW y LM) proporciona la plataforma ideal, el verdadero diferenciador competitivo reside en la habilidad y el conocimiento de los operadores. Una capacitación avanzada que abarque desde los principios físicos de la conminución hasta la gestión inteligente de la automatización y el mantenimiento autónomo, transforma la sala de control en un centro de optimización de procesos.
Al combinar la formación con herramientas de simulación y equipos de alta gama, las plantas de procesamiento no solo alcanzan su capacidad de diseño, sino que superan las expectativas de producción y sostenibilidad. La sinergia entre un operador empoderado y una máquina de precisión es la fórmula definitiva para la excelencia operativa. Instamos a los gerentes de planta a considerar la capacitación avanzada no como un costo operativo más, sino como el catalizador que desbloquea el potencial latente en sus instalaciones. La eficiencia no está solo en el motor, sino también en la mente de quien lo controla.