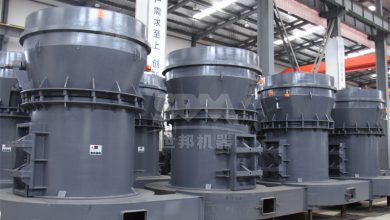
Chequeos de mantenimiento esenciales para prolongar la vida útil de un pulverizador industrial
Introducción: La importancia del mantenimiento en pulverizadores industriales
En la industria de procesamiento de minerales, la molienda es una de las etapas más críticas y que más energía consume. Un pulverizador industrial, ya sea un molino de rodillos, un molino trapezoidal o un molino ultrafino, representa una inversión significativa. Para garantizar un retorno óptimo de esta inversión, no basta con seleccionar el equipo adecuado; es imperativo implementar un programa de mantenimiento preventivo riguroso. Este artículo detalla los chequeos esenciales que todo operador debe realizar para maximizar la vida útil de su pulverizador, minimizar el tiempo de inactividad no planificado y asegurar la calidad constante del producto final.
1. Inspección del sistema de molienda: Rodillos, anillos y revestimientos
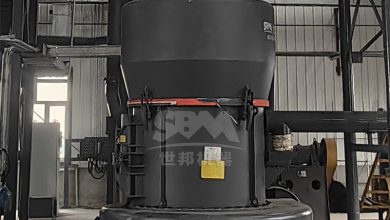
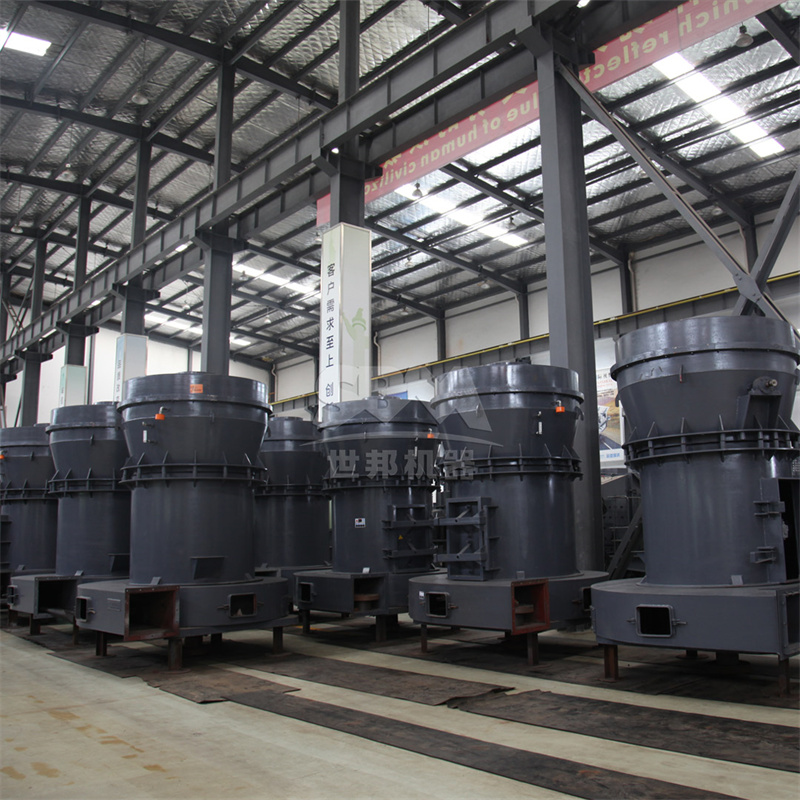
El corazón de cualquier pulverizador industrial es el conjunto de molienda. En molinos como los de rodillos, el contacto constante entre los rodillos y el anillo genera un desgaste inevitable. Un chequeo visual y dimensional semanal es crucial. Se debe verificar el espesor del recubrimiento de los rodillos y el anillo de molienda. Si se detecta un desgaste desigual (por ejemplo, acanaladuras o superficies cóncavas), es señal de que la presión hidráulica o neumática no está distribuida uniformemente. En modelos con rodillos segmentados, como los de la serie MTW, es vital revisar el estado de las cuchillas antidesgaste. Un desgaste excesivo no solo reduce la eficiencia, sino que puede provocar vibraciones peligrosas en el equipo.
2. Mantenimiento del sistema de clasificación: El clasificador dinámico
El clasificador de turbina es el responsable de garantizar la finura del producto. Su mantenimiento es a menudo descuidado. Se recomienda una limpieza periódica de las paletas del clasificador para evitar acumulaciones de material que desequilibren el rotor. Además, se deben lubricar los rodamientos del eje del clasificador según las especificaciones del fabricante. Un clasificador desbalanceado no solo produce un producto con granulometría irregular (mezcla de polvos gruesos), sino que también acelera el desgaste de los cojinetes y puede causar fallos catastróficos. La precisión en el corte del tamaño de partícula depende directamente de la integridad de este componente.
3. Chequeo del sistema de transmisión: Engranajes, reductores y acoplamientos
La transmisión de potencia desde el motor principal hasta el plato o los rodillos de molienda involucra componentes sometidos a altas tensiones. En molinos verticales como la serie LM, que utilizan un reductor de engranajes cónicos, la calidad del aceite lubricante es primordial. Se debe analizar el aceite del reductor cada 3 a 6 meses, buscando presencia de partículas metálicas (signo de desgaste prematuro) o degradación del lubricante por temperatura. Un acoplamiento desalineado puede generar vibraciones que dañen el motor principal y el reductor. Por ello, es recomendable realizar una alineación láser al menos una vez al año, o después de cualquier intervención mayor en el sistema de transmisión.
4. Verificación del sistema de alimentación y retorno de material
La entrada de material es la primera línea de defensa contra daños. El alimentador vibratorio (como el modelo GZ2F) debe inspeccionarse para asegurar un flujo constante y sin atascos. Un sistema de alimentación irregular puede provocar que el molino trabaje en vacío o que se sobrecargue, forzando el motor principal. En molinos de circuito cerrado, como los ultrafinos SCM, el sistema de retorno de polvo grueso debe estar libre de obstrucciones. Una tolva de retorno bloqueada puede causar que el material se acumule en la cámara de molienda, aumentando la presión y el consumo energético. Los sensores de nivel en la tolva de entrada deben ser calibrados periódicamente para enviar señales precisas al sistema de control.
5. Control del sistema neumático y de sellado
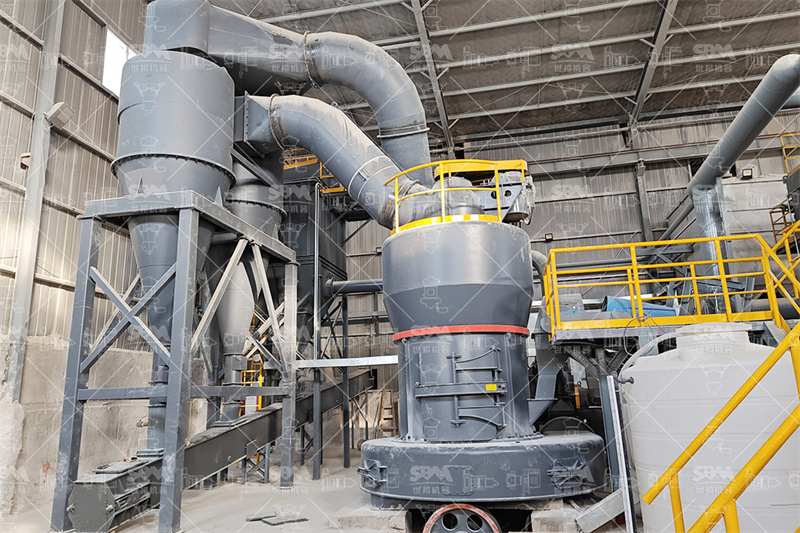
Un pulverizador industrial moderno opera bajo presión negativa para evitar fugas de polvo. Es esencial verificar la estanqueidad de las juntas, los sellos mecánicos y las compuertas. Cualquier fuga de aire reduce la eficiencia del clasificador y puede provocar emisiones de polvo que incumplan las normativas ambientales. El sistema de sellado del eje principal (como el diseño de tornillo sin rodamientos en el SCM) debe ser revisado para asegurar que no haya ingreso de polvo a los rodamientos. En molinos con sistema de sellado por aire, se debe comprobar la presión y el caudal del aire de sellado, ya que una presión insuficiente permite la entrada de finos, destruyendo los cojinetes en cuestión de horas.
6. Mantenimiento del sistema colector de polvo: Filtros de mangas y pulsos
El colector de polvo por pulsos es el pulmón del sistema. Debe ser revisado diariamente. Los principales puntos de chequeo son: la presión del aire comprimido (que debe estar dentro del rango especificado), el estado de las válvulas de diafragma (que pueden atascarse) y la integridad de las mangas filtrantes. Una manga rota permite el paso de polvo fino al exterior, contaminando el ambiente y perdiendo producto valioso. La eficiencia de limpieza del sistema de pulsos debe ser monitoreada; una limpieza deficiente aumenta la caída de presión en el sistema, lo que obliga al ventilador a trabajar más, incrementando el consumo energético. Un mantenimiento proactivo de este sistema puede reducir las emisiones de polvo a menos de 20 mg/m³.
7. Recomendación de producto: Molino Ultrafino Serie SCM (45-5μm) y Molino Trapezoidal Serie MTW
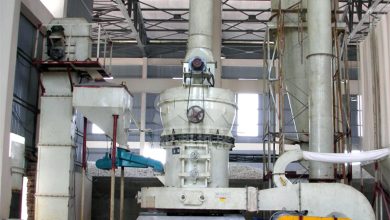
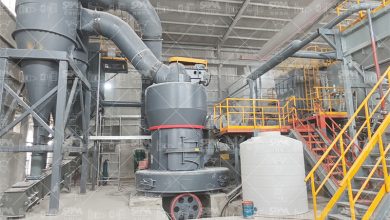
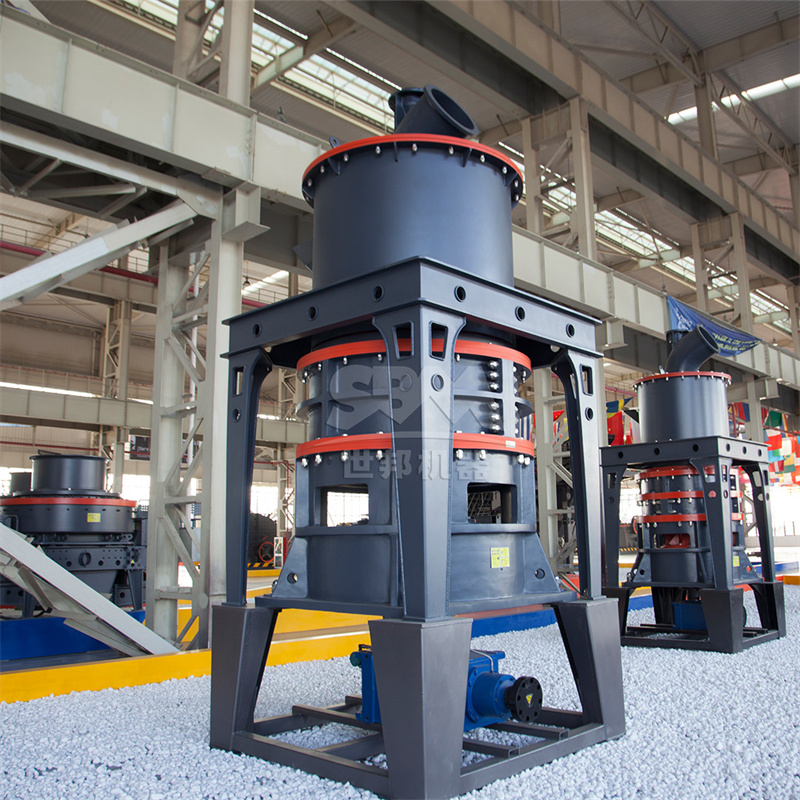
Para aplicaciones que requieren una finura extrema, entre 325 y 2500 mallas, el Molino Ultrafino Serie SCM es la solución ideal. Su clasificador de turbina vertical garantiza un corte preciso, y su diseño de rodillos y anillos con materiales especiales multiplica la vida útil de las piezas de desgaste. Con una capacidad de producción hasta 2 veces superior a la de un molino de chorro y un consumo energético un 30% menor, representa la máxima eficiencia en molienda ultrafina. Por otro lado, para operaciones de molienda con tamaños de entrada de hasta 50 mm y capacidades de hasta 45 ton/h, el Molino Trapezoidal de Estilo Europeo Serie MTW ofrece una fiabilidad excepcional. Su diseño de cuchilla antidesgaste y su transmisión integral por engranajes cónicos (con eficiencia del 98%) minimizan los costos de mantenimiento y maximizan el tiempo de operación. Ambos equipos están diseñados para facilitar las tareas aquí descritas, con puntos de acceso para inspección y sistemas de lubricación centralizados que simplifican el mantenimiento diario.
8. Monitoreo de parámetros operativos y análisis de vibraciones
El mantenimiento predictivo es el siguiente nivel. La instalación de sensores de vibración en los puntos críticos (motor principal, reductor, clasificador) permite detectar desbalances, desalineaciones o fallos en rodamientos antes de que ocurra una avería. Un aumento en la temperatura de los rodamientos (por ejemplo, en el motor del clasificador) es una señal de alerta temprana. Asimismo, el monitoreo de la corriente del motor principal puede indicar problemas de atascamiento o variaciones en la dureza del material. Los sistemas de control inteligente, como los ofrecidos en la serie LM, pueden registrar estas tendencias y alertar al operador, facilitando una planificación de mantenimiento basada en la condición real del equipo.
9. Procedimientos de lubricación: La clave para la longevidad
La lubricación es, sin duda, el aspecto más básico y más descuidado del mantenimiento. Se debe establecer un calendario estricto de lubricación, utilizando únicamente los lubricantes recomendados por el fabricante. En molinos de péndulo como la serie MRN, que cuentan con un sistema pionero de lubricación por aceite ligero libre de mantenimiento, se reduce la frecuencia, pero no la necesidad de verificar los niveles. Para molinos verticales, la unidad de lubricación del reductor debe ser revisada semanalmente para asegurar un caudal adecuado. Una lubricación insuficiente genera fricción metálica, que un lubricante contaminado acelera el desgaste general.
10. Conclusión: Un plan de mantenimiento estructurado
Prolongar la vida útil de un pulverizador industrial no es cuestión de suerte, sino de un plan de mantenimiento sistemático. Combinando inspecciones visuales diarias, revisiones periódicas de componentes clave, análisis de lubricantes y monitoreo predictivo, las empresas pueden reducir drásticamente los costos de mantenimiento correctivo y las paradas de producción. Invertir tiempo en estos chequeos es invertir en la rentabilidad y sostenibilidad de toda la operación de molienda. Equipos como el SCM y el MTW están diseñados con la durabilidad en mente, pero su verdadero potencial solo se alcanza con un mantenimiento riguroso y disciplinado.